هلدر تراشکاری قطعه ای است که اینسرت را در جای خود نگه می دارد تا عملیات برش، شیارزنی، رزوه تراشی و پرداخت سطوح فلزی با دقت انجام شود. انتخاب هلدر مناسب به نوع عملیات، جنس قطعه و مشخصات دستگاه بستگی دارد؛ موضوعی که در کارهایی مانند ساخت قطعات صنعتی و آماده سازی لبه ها پیش از جوشکاری لب به لب نیز اهمیت پیدا می کند. آشنایی با انواع هلدر، اجزای آن و تفاوتش با اینسرت به شما کمک می کند هنگام خرید، ابزار متناسب خود را انتخاب کنید.
کاربرد هلدر تراشکاری چیست؟
هلدر وسیله ای فلزی است که ابزار برش را در جای خود نگه می دارد. این ابزار برش که اینسرت نام دارد، تیغه ای کوچک و قابل تعویض است که لبه تیز آن برای برداشتن لایه ای از فلز و شکل دادن به قطعه کار استفاده می شود. هنگام چرخش قطعه در دستگاه تراش، اینسرت با سطح آن تماس پیدا می کند و براده ها را جدا می کند. هلدر باید اینسرت را محکم نگه دارد تا در اثر فشار برش جابه جا نشود و ابعاد و سطح قطعه با دقت مناسبی شکل بگیرند. هلدر شکل و طراحی آن تعیین می کند ابزار چگونه به سطح قطعه دسترسی پیدا کند و چه نوع برشی انجام دهد
انواع هلدر تراشکاری
هلدرهای تراشکاری را می توان بر اساس نوع عملیات، محل استفاده و روش نصب اینسرت دسته بندی کرد. هر مدل با توجه به شکل بدنه، زاویه قرارگیری لبه برنده و فضای موردنیاز برای برش طراحی شده است. انواع مهم هلدر تراشکاری عبارتند از:
- هلدر تراشکاری خارجی
- هلدر تراشکاری داخلی یا بورینگ
- هلدر شیارزن
- هلدر برش یا پارتینگ
- هلدر رزوه تراشی
- هلدر پرداخت کاری
هلدر تراشکاری خارجی
هلدر تراشکاری خارجی برای شکل دادن به سطح بیرونی قطعه، کم کردن قطر، تراش شانه و ایجاد پخ به کار می رود. این هلدر روی ابزارگیر دستگاه نصب می شود و اینسرت آن با سطح قطعه در حال چرخش تماس پیدا می کند. برای مثال، هنگام ساخت یک شفت فلزی، از این ابزار می توان برای رساندن قطر قطعه به اندازه مشخص یا صاف کردن سطح آن استفاده کرد.
هنگام خرید هلدر خارجی، ابعاد ساق باید با ابزارگیر دستگاه سازگار باشد و جهت برش راست گرد یا چپ گرد آن با نحوه اجرای عملیات مطابقت داشته باشد. زاویه قرارگیری اینسرت نیز بر دسترسی ابزار به شانه ها، نیروهای برش و نوع عملیات قابل انجام اثر می گذارد. برای انتخاب دقیق تر، کد فنی هلدر و اینسرت های سازگار با آن را در کاتالوگ سازنده بررسی کنید؛ هر مدل برای نوع مشخصی از عملیات و شرایط دسترسی به قطعه طراحی شده است.
هلدر تراشکاری داخلی یا بورینگ
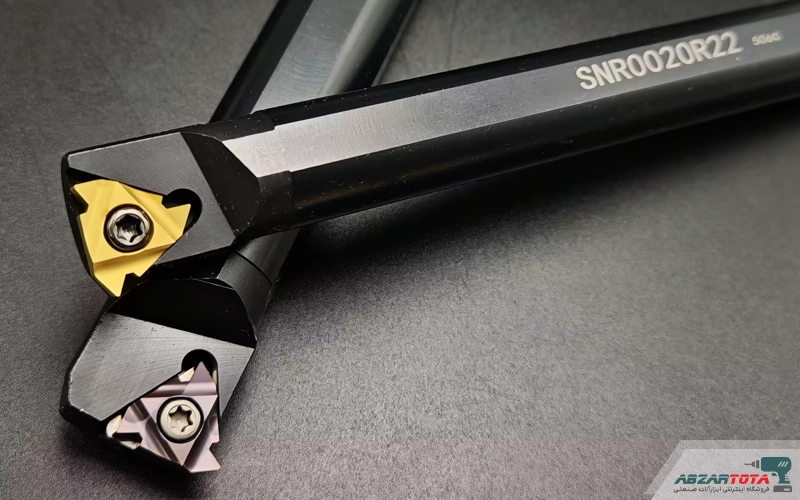
هلدر داخلی برای بزرگ کردن سوراخ، اصلاح قطر داخلی و صاف کردن سطح داخل قطعه استفاده می شود. این ابزار که به شکل میله بورینگ است، اینسرت را در انتهای خود نگه می دارد و وارد سوراخ قطعه می شود.
طول بیرون مانده هلدر نیز اهمیت دارد؛ هرچه میله بیشتر از ابزارگیر بیرون باشد، احتمال لرزش آن افزایش پیدا می کند. برای ماشین کاری سوراخ های عمیق، استفاده از میله های کاربیدی یا ضدلرزش و توجه به خروج براده و دسترسی مایع خنک کننده می تواند به بهبود کیفیت کار کمک کند.
هلدر شیارزن
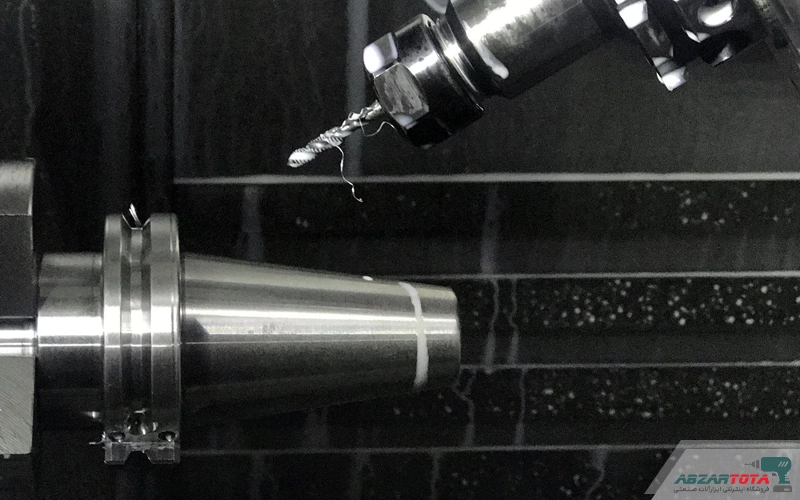
هلدر شیارزن برای ایجاد شیار با عرض و عمق مشخص روی سطح داخلی یا خارجی قطعه استفاده می شود. هنگام انتخاب این ابزار، عرض اینسرت باید با اندازه شیار موردنظر هماهنگ باشد. در شیارهای عمیق نیز تخلیه براده اهمیت زیادی دارد؛ زیرا تجمع براده می تواند باعث افزایش اصطکاک، آسیب دیدن لبه برنده و شکستن ابزار شود. انتخاب اینسرت مناسب و خنک کاری کافی به اجرای دقیق تر شیار کمک می کند.
هلدر برش یا پارتینگ
هلدر پارتینگ برای جداکردن قطعه ساخته شده از میلگرد یا بریدن بخشی از قطعه کار استفاده می شود. تیغه باریک این ابزار، عرض برش و میزان دورریز فلز را کاهش می دهد. هنگام نصب، نوک ابزار باید در ارتفاع محور قطعه قرار بگیرد و تیغه تا حد امکان کوتاه از هلدر بیرون بماند. تنظیم نادرست ارتفاع یا بیرون زدگی زیاد می تواند باعث لرزش، گیرکردن تیغه و شکستن اینسرت شود. تخلیه مناسب براده نیز به ویژه هنگام برش عمیق اهمیت دارد.
هلدر رزوه تراشی
هلدر رزوه تراشی برای ایجاد رزوه های داخلی و خارجی روی قطعات فلزی استفاده می شود؛ رزوه همان شیار مارپیچی روی پیچ و مهره است. این هلدر، اینسرت مخصوص رزوه زنی را در زاویه مناسب نگه می دارد تا شیارها با گام و شکل مشخص روی قطعه ایجاد شوند. مدل های مختلف این ابزار برای رزوه های داخلی یا خارجی طراحی شده اند و با توجه به نوع رزوه، شکل اینسرت و فضای دسترسی به محل برش انتخاب می شوند.
هلدر پرداخت کاری
هلدر پرداخت کاری برای صاف کردن سطح قطعه و رساندن قطر یا ابعاد آن به اندازه نهایی استفاده می شود. در این مرحله، مقدار کمی از فلز برداشته می شود تا آثار خشن تراشی کاهش پیدا کند و سطح قطعه کیفیت بهتری داشته باشد. این هلدر معمولا با اینسرت هایی به کار می رود که هندسه لبه و شعاع نوک آن ها برای پرداخت مناسب است. شعاع نوک بزرگ تر می تواند زبری سطح را کاهش دهد، اما نیروی برش را نیز افزایش می دهد؛ به همین دلیل، برای قطعات باریک یا مستعد لرزش باید هندسه اینسرت متناسب با شرایط ماشین کاری انتخاب شود.
اجزای اصلی هلدر تراشکاری
ساختار هلدر از چند بخش تشکیل شده است که هرکدام در تثبیت اینسرت و حفظ دقت برش نقش مشخصی دارند:
- بدنه هلدر: بدنه نیروهای ماشینکاری را تحمل میکند و از طریق ساق یا اتصال مخصوص روی دستگاه نصب میشود.
- محل قرارگیری اینسرت: سطحی با هندسه مشخص است که اینسرت را در موقعیت صحیح قرار می دهد و جهت لبه برنده را تعیین می کند.
- پیچ و سیستم قفل کننده: این بخش اینسرت را در جای خود ثابت می کند؛ بسته به طراحی هلدر، ممکن است از پیچ، گیره یا سیستم اهرمی استفاده شود.
- شِم یا نشیمن اینسرت: قطعه ای است که در برخی هلدرها زیر اینسرت قرار می گیرد و از نشیمن و بدنه در برابر آسیب محافظت می کند. شِم باید با مدل هلدر و اینسرت سازگار باشد.
تفاوت هلدر تراشکاری با اینسرت چیست؟
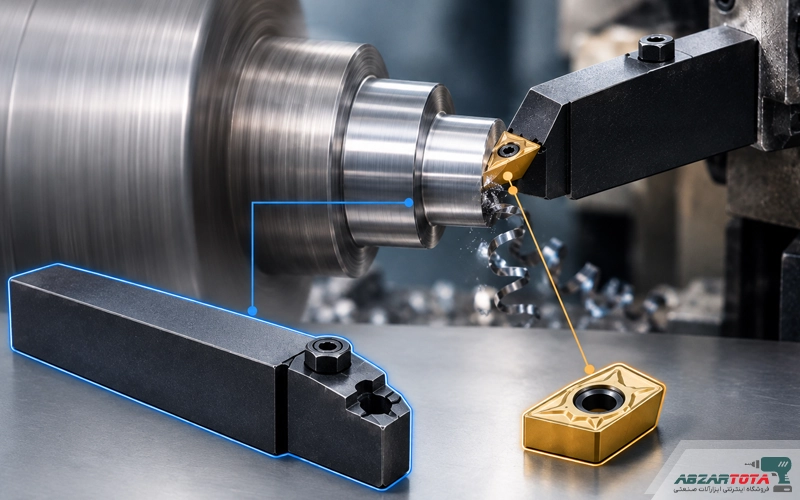
هلدر، ابزار نگهدارنده است اما اینسرت، لبه برنده ای است که عملیات براده برداری را انجام می دهد. این دو قطعه مکمل یکدیگر هستند، اما وظایف و ویژگی های متفاوتی دارند:
|
هلدر
|
اینسرت
|
ویژگی
|
|
نگهداری و تثبیت لبه برنده
|
برش و جداکردن براده از قطعه
|
وظیفه
|
|
معمولا فولاد ابزار یا فولاد آلیاژی مقاوم
|
معمولا کاربید سمانته، سرامیک، CBN یا PCD، متناسب با کاربرد
|
جنس
|
|
معمولا در صورت خرابی یا تغییر نوع ابزار تعویض می شود
|
با فرسودگی لبه، اینسرت تعویض یا در مدل های چندلبه ای چرخانده می شود
|
نحوه تعویض
|
|
بر صلبیت، پایداری و موقعیت ابزار اثر می گذارد
|
بر سرعت برش، کیفیت سطح، مقاومت حرارتی و عمر لبه اثر دارد
|
تاثیر بر ماشین کاری
|
|
بر اساس دستگاه، ابعاد، نوع عملیات و سیستم نصب
|
بر اساس جنس قطعه، شرایط برش، هندسه و گرید ابزار
|
انتخاب
|
راهنمای انتخاب هلدر تراشکاری
برای انتخاب هلدر مناسب، مشخصات دستگاه و شرایط واقعی ماشین کاری را بررسی کنید. در نظر گرفتن معیارهای زیر احتمال لرزش، شکست ابزار و خطای ابعادی را کاهش می دهد.
- نوع عملیات: برای تراش قطر خارجی، هلدر خارجی؛ برای اصلاح سوراخ، میله بورینگ؛ و برای جداکردن قطعه، هلدر پارتینگ انتخاب کنید.
- ابعاد ابزارگیر: ارتفاع و عرض ساق هلدر باید با برجک یا ابزارگیر دستگاه مطابقت داشته باشد. نصب نامناسب می تواند باعث کاهش صلبیت و ایجاد خطا شود.
- جنس قطعه کار: برای فولاد، چدن، فولاد زنگ نزن و آلیاژهای مقاوم به حرارت، هندسه و گرید اینسرت متفاوتی لازم است؛ بنابراین هلدر باید قابلیت استفاده از اینسرت متناسب با ماده موردنظر را داشته باشد.
- شرایط برش: در خشن تراشی، مقاومت در برابر نیروهای زیاد اهمیت دارد؛ در پرداخت، کنترل لرزش و امکان تنظیم دقیق موقعیت لبه برنده اولویت پیدا می کند.
- سیستم نصب اینسرت: شکل و اندازه اینسرت، جهت قرارگیری، نوع گیره و پیچ باید با مشخصات هلدر هماهنگ باشند. صرف یکسان بودن شکل ظاهری برای سازگاری کافی نیست.
- دسترسی به محل برش: در سوراخ های باریک، شیارهای عمیق و شانه های نزدیک به مانع، ابعاد بدنه و فضای آزاد اطراف اینسرت را بررسی کنید.
- هزینه نگهداری: قیمت اولیه تنها معیار خرید نیست. عمر اینسرت، امکان تهیه قطعات یدکی، زمان تعویض و میزان توقف دستگاه نیز هزینه نهایی ماشین کاری را تعیین می کنند.
چه عواملی باعث لرزش هلدر تراشکاری می شوند؟
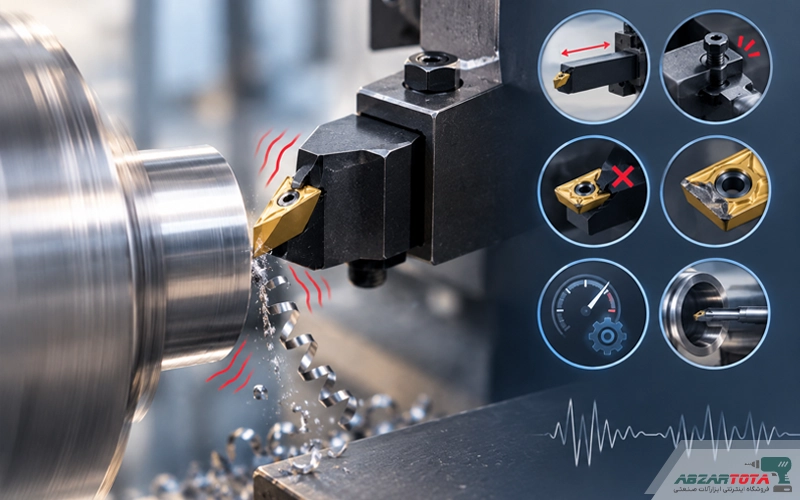
لرزش هلدر معمولا به دلیل نصب نامناسب، بیرون زدگی زیاد ابزار، شل بودن گیره یا فرسودگی اینسرت ایجاد می شود. در تراشکاری داخلی، بلندبودن میله بورینگ نسبت به قطر آن نیز احتمال لرزش را افزایش می دهد. برای رفع مشکل، ابتدا نصب ابزار و سلامت اینسرت را بررسی کنید و بیرون زدگی هلدر را کاهش دهید. سپس سرعت برش و پیشروی را مطابق توصیه سازنده تنظیم کنید. اگر لرزش ادامه داشت، استفاده از اینسرت مناسب تر یا ابزار ضدلرزش را در نظر بگیرید.
نتیجه گیری
هلدر تراشکاری، اینسرت را در موقعیت مناسب نگه می دارد و امکان اجرای عملیات مختلفی مانند تراشکاری خارجی و داخلی، شیارزنی، برش، رزوه تراشی و پرداخت کاری را فراهم می کند. برای انتخاب هلدر مناسب، باید نوع عملیات، ابعاد ابزارگیر، جنس قطعه و سازگاری هلدر با اینسرت را در نظر بگیرید. نصب صحیح ابزار و انتخاب مدل متناسب با شرایط برش نیز به کاهش لرزش و جلوگیری از آسیب دیدن ابزار کمک می کند. ما در ابزار توتا در تلاشیم تا بتوانید با بررسی مشخصات هلدرها، گزینه مناسب تری برای نیازهای خود پیدا کنید.
سوالات متداول
هلدر تراشکاری چه کاری انجام می دهد؟
هلدر، اینسرت را ثابت نگه می دارد و نیروهای برش را به ابزارگیر دستگاه منتقل می کند. طراحی و صلبیت آن بر پایداری لبه برنده، کنترل لرزش و دقت ماشین کاری تاثیر می گذارد.
تفاوت هلدر تراشکاری داخلی و خارجی چیست؟
هلدر خارجی برای ماشین کاری قطر و سطح بیرونی قطعه استفاده می شود، اما هلدر داخلی یا بورینگ برای بزرگ کردن سوراخ و پرداخت سطوح داخل آن کاربرد دارد. در مدل داخلی، قطر میله و میزان بیرون زدگی برای جلوگیری از لرزش اهمیت بیشتری دارند.
آیا هر اینسرتی روی هر هلدر نصب می شود؟
خیر. شکل، اندازه، ضخامت، محل نشیمن و سیستم قفل کننده اینسرت باید با مشخصات هلدر سازگار باشند. پیش از خرید، کد فنی ابزار و جدول سازگاری سازنده را بررسی کنید.
چه عواملی باعث لرزش هلدر تراشکاری می شوند؟
بیرون زدگی زیاد، نصب نامحکم، فرسودگی اینسرت، صلبیت ناکافی ابزار و تنظیم نامناسب پارامترهای برش از عوامل اصلی لرزش هستند. کاهش طول آزاد ابزار و اصلاح شرایط برش، در بسیاری از موارد به رفع مشکل کمک می کند.